
 |
Unidad de sujeción de modo
La estructura de sujetación de modo rígida y fuerte asegura la resistencia de la máquina a alta velocidad y presión.
|
|
Plastificación de tornillo El tornillo de plastificación especial tiene una fuerte capacidad para mezclar colores, fuerte energía de plastificación y buen efecto de plastificación. |

|
 |
Estructura de boquilla La red de filtro de fuerza especialmente personalizada puede garantizar que el corredor caliente del moho no esté bloqueado. La fusión de par garantiza el tiempo de fusión rápido y estable y la resistencia de la boquilla.
|
– OTROS SISTEMAS –
| Boquilla | Presión posterior | |
 |
 |
|
| Equipado con escudo de boquilla para evitar lesiones personales causadas por una inyección accidental de a alta temperatura derretida. | Con el control numérico de la presión posterior proporcional y el circuito de aceite independiente, es conveniente, rápido y preciso ajustar la presión posterior del adhesivo de fusión, lo que es beneficioso para controlar la densidad de fusión y facilitar el archivo estadístico de los datos del proceso. | |
| Riel de guía lineal | Ventaja integral | |
 |
 |
|
| El puestal de lanzamiento adopta el riel de guía de pelota lineal, y el soporte adopta la fundición integrada para fortalecer la rigidez. La resistencia al movimiento mecánico es extremadamente baja, la rigidez general del puta de lanzamiento es fuerte, el puta de lanzamiento tiene una alta precisión y buena durabilidad. | Integra las ventajas de diseño de la maquinaria, el circuito de aceite y el control eléctrico, y tiene una velocidad rápida de apertura de troquel, apertura de died estable y posición de finalización, pequeño impacto y protección sensible de bajo voltaje del bloqueo de troqueles. | |
| Prueba estricta | Bomba de engranaje interno | |
 |
 |
|
| La densidad adhesiva de fusión y la precisión de inyección pasan un análisis e inspección rigurosos antes de determinar el esquema de diseño para garantizar la precisión repetida del peso de los productos de plástico. | Equipado con la bomba de engranaje interna original importada de Alemania, la bomba de servo con compensación de presión, presión de salida más estable, menos fuga interna, alta relación efectiva del área del piso, ahorro de energía y durabilidad; La bomba de aceite puede soportar una presión de trabajo continua de hasta 25MPa, lo que tiene ventajas obvias para moldeo de alta velocidad y alta presión, moldeo de baja velocidad y a alta presión y inyección de precisión. | |
| Componentes eléctricos | Inspección completa | |
 |
 |
|
| Adoptando componentes eléctricos Schneider/TE de alta calidad, combinados con el diseño del circuito anti-interferencia, la vida útil está garantizada y el procesamiento de la señal es más estable en la participación frecuente del interruptor. | La prueba de fuerza de sujeción y la prueba de equilibrio adoptan el camino de la inspección completa, que es el rendimiento de la confianza en la precisión del mecanizado y la calidad del ensamblaje de las piezas mecánicas. Bajo la condición de que se pueda proporcionar una fuerza de sujeción suficiente, la deformación de estiramiento de TIEBAR es menor y la fuerza es más uniforme. |
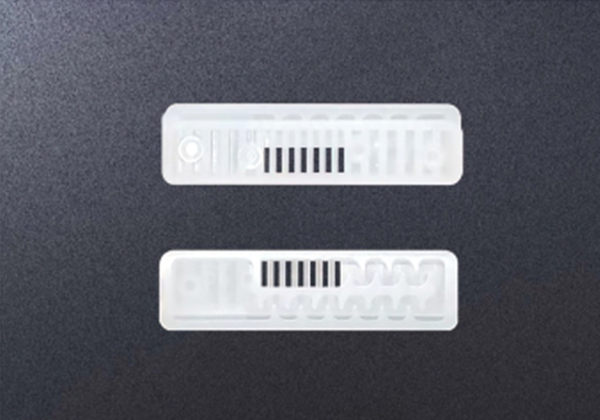
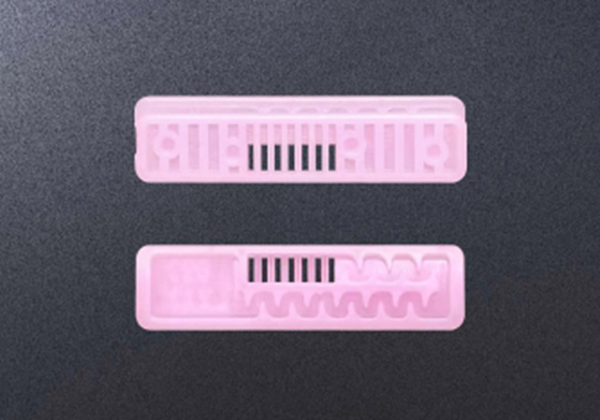
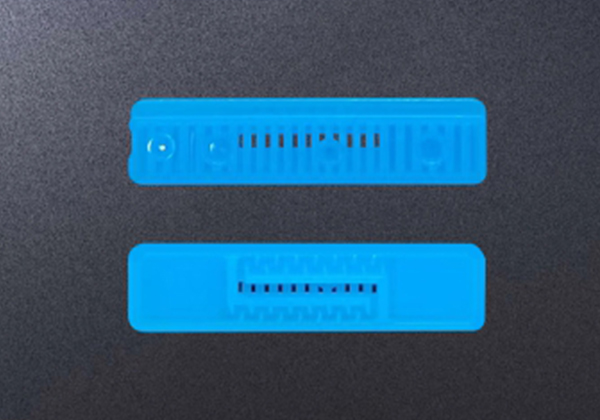
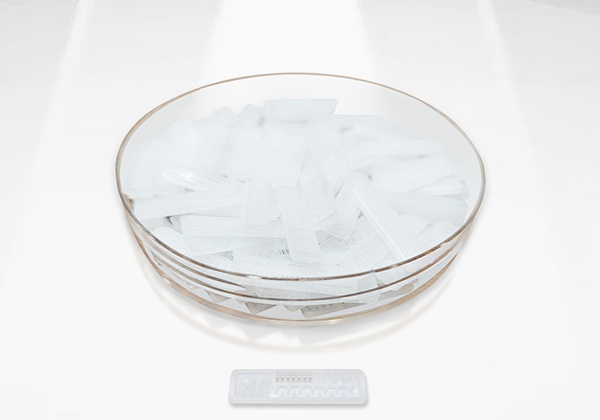
Parámetros de la GS Máquina de moldeo de inyección de alta velocidad GS para un parche de salida de cinta de riego por goteo
| Modelo | Unidad | GS280 | GS338 | ||
| Modelo estándar internacional | 1414/280 | 1322/280 | 1992/338 | 1992/338 | |
| Modelo de lanzamiento | D1410( Single Cylinder) | S1322(Double Cylinders) | D2100(Single Cylinder) | S1992(Double Cylinders) | |
| Diámetro del tornillo | mm | 60 | 60 | 67 | 67 |
| Relación de diámetro de longitud de tornillo | \ | 22 | 21.3 | 22 | 22 |
| Presión de inyección | Mpa | 175 | 169 | 180 | 175 |
| Volumen de inyección teórica (PS) | g | 733 | 710 | 1058 | 1033 |
| oz | 25.7 | 24.8 | 37.0 | 36.1 | |
| Velocidad de inyección | mm/s | 205 | 210 | 175 | 180 |
| Tasa de inyección | cm³/sec | 579 | 593 | 617 | 634 |
| Volumen de inyección teórica | cm³ | 806 | 780 | 1163 | 1135 |
| Accidente cerebrovascular de inyección | mm | 285 | 276 | 330 | 322 |
| Velocidad del tornillo | r/mim | 250 | 250 | 250 | 250 |
| Sistema de sujeción de modo | |||||
| Fuerza de sujecion | tons | 280 | 280 | 338 | 338 |
| Carrera de sujeción | mm | 580 | 580 | 660 | 660 |
| Distancia máxima de apertura de la plantilla | mm | 1180 | 1180 | 1360 | 1360 |
| Espesor tolerable de la matriz | mm | 220-600 | 220-600 | 250-700 | 250-700 |
| Distancia interna de cuatro bíneas (horizontal * vertical) | mmxmm | 610×610 | 610×610 | 680×680 | 680×680 |
| Tamaño de plantilla (horizontal * vertical) | mmxmm | 890×890 | 890×890 | 975×975 | 975×975 |
| Dimensión del orificio de posicionamiento de la matriz | mm | ∅160H8 | ∅160H8 | ∅160H8 | ∅160H8 |
| Fuerza del dedal | tons | 11.1 | 11.1 | 11.1 | 11.1 |
| Carrera del dedal | mm | 180 | 180 | 200 | 200 |
| Número de dedal | pcs | 13 | 13 | 13 | 13 |
| Energía/electricidad | |||||
| Presión del sistema | Mpa | 17.5 | 17.5 | 17.5 | 17.5 |
| Motor de bomba de aceite | kW | 65+20 | 65+20 | 65+27 | 65+27 |
| Potencia electrotermal | kW | 18.3 | 17.7 | 20.0 | 20.9 |
| Área de control de temperatura | Sección | 5 | 5 | 5 | 5 |
| Otros | |||||
| Volumen del tanque de combustible | L | 550 | 550 | 680 | 680 |
| Peso de la máquina | Tons | 10 | 10 | 12.3 | 12.3 |
| Dimensiones totales (LxWxH) | mxmxm | 6.95×1.48×2.15 | 6.95×1.48×2.15 | 7.79×1.6×2.21 | 7.79×1.6×2.21 |
| Número de cavidades de moho | 448 | 448 | 512 | 512 | |